


রজার্স উচ্চ-ফ্রিকোয়েন্সি বোর্ডের ড্রিলিং এবং প্রাচীরের চিকিত্সার জন্য বিভিন্ন সাবস্ট্রেটের বৈশিষ্ট্য অনুসারে তৈরি বিশেষ প্রক্রিয়ার প্রয়োজন হয়, যার মূল প্রয়োজনীয়তাগুলি সাধারণ FR-৪টি বোর্ডের তুলনায় অনেক বেশি কঠোর, সরাসরি উচ্চ-ফ্রিকোয়েন্সি ট্রান্সফারেন্সের স্থায়িত্ব এবং দীর্ঘ-মেয়াদী নির্ভরযোগ্যতা নির্ধারণ করে।
যান্ত্রিক তুরপুন জন্য বিশেষ প্রয়োজনীয়তা
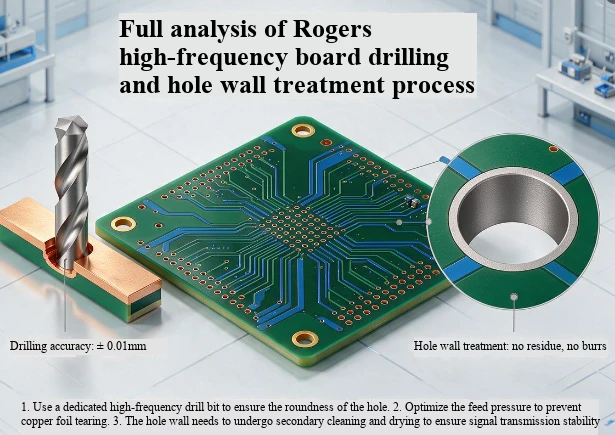
ড্রিল বিট নির্বাচন এবং লাইফ কন্ট্রোল: সিরামিক ভরা RO4000 সিরিজে ডায়মন্ড লেপযুক্ত হার্ড অ্যালয় ড্রিল বিট ব্যবহার করা হয়, প্রতি পিস 300-500 ড্রিলের লাইফ কন্ট্রোল সহ; PTFE ভিত্তিক RO3000 সিরিজের ড্রিল বিটের আয়ুষ্কাল হল প্রতি ইউনিট 600-1000 ড্রিল বিট, FR-4-এর প্রতি ইউনিট 1000+ড্রিল বিটের চেয়ে অনেক কম। পরিধান এবং গর্ত প্রাচীর রুক্ষতা এড়াতে ঘন ঘন টুল পরিবর্তন প্রয়োজন.
প্যারামিটার ডিফারেন্সিয়েশন সেটিং: RO4000 সিরিজের ফিড রেট 20% -30% কমাতে হবে, 300-500SFM-এ পৃষ্ঠের গতি নিয়ন্ত্রণ করতে হবে এবং প্রতি বিপ্লবে 0.05-0.10mm একটি চিপ ভলিউম অর্জন করতে হবে; RO3000 সিরিজের ছোট গর্তের স্পিন্ডেলের গতি 80000 RPM-এর উপরে বাড়াতে হবে, ফিড রেট FR-4-এর থেকে সামান্য বেশি, যাতে PTFE অবশিষ্টাংশ গর্তের দেয়ালে লেগে না যায়।
সহায়ক উপকরণ এবং স্ট্যাকিং সীমাবদ্ধতা: অ্যালুমিনিয়াম ড্রিলিং এবং তাপ অপচয়কে শক্তিশালী করতে ব্যবহৃত হয়। PTFE শীটগুলির স্ট্যাকিং উচ্চতা মাত্র 1-2 টুকরা, যখন RO4000 সিরিজ 2-3 টুকরা স্ট্যাক করে, FR-4 এর 3-4 টুকরা থেকে অনেক কম, উচ্চ ড্রিলিং তাপমাত্রার কারণে সাবস্ট্রেট গলে যাওয়া রোধ করতে।
নির্ভুলতা এবং ম্যাচিং নিয়ন্ত্রণ: ন্যূনতম অ্যাপারচার 0.15 মিমি পৌঁছাতে পারে, ক্রিমিং হোল অ্যাপারচারের সহনশীলতা ± 0.05 মিমি এর মধ্যে নিয়ন্ত্রিত হয় এবং গর্তের অবস্থান সহনশীলতা 0.05 মিমি থেকে কম বা সমান। পুরু প্লেট মিলিমিটার তরঙ্গ পরিস্থিতির জন্য, পরজীবী ইন্ডাকট্যান্স দ্বারা সৃষ্ট প্রতিবন্ধক মিউটেশন দূর করে, 0.05 মিমি এর মধ্যে মাইক্রো হোলের অবশিষ্ট পাইলের দৈর্ঘ্য কঠোরভাবে নিয়ন্ত্রণ করার জন্য ব্যাক ড্রিলিং প্রযুক্তির প্রয়োজন।
লেজার ড্রিলিং জন্য বিশেষ প্রয়োজনীয়তা
লেজার সরঞ্জামের সঠিক নির্বাচন: প্রচলিত RO4350B এবং অন্যান্য শীট উপকরণ CO2+UV যৌগিক লেজার প্রযুক্তি ব্যবহার করে, যেখানে CO2 ধাতব স্তরগুলির মোটামুটি বিমোচন সম্পূর্ণ করে এবং UV লেজার গর্তের ধরণ মেরামত করে; আল্ট্রা লো লস PTFE শীট বিশুদ্ধ UV কোল্ড লেজার গ্রহণ করে, এবং তাপ প্রভাবিত অঞ্চলটি সাবস্ট্রেট কার্বনাইজেশন এড়াতে 20 μm এর কম বা সমানের মধ্যে নিয়ন্ত্রিত হয়।
মূল পরামিতিগুলি কঠোরভাবে নিয়ন্ত্রিত: লেজারের শক্তি 8-12W এ স্থিতিশীল, পালস ফ্রিকোয়েন্সি 25-35kHz এবং ড্রিলিং গতি 1000-1500 গর্ত/মিনিট। অত্যধিক শক্তি সহজেই গর্ত প্রাচীরের কার্বনাইজেশন ঘটাতে পারে, অপর্যাপ্ত শক্তির ফলে গর্তের নীচে অবশিষ্ট আঠালো হতে পারে।
নির্ভুলতা এবং গর্ত প্রকারের গ্যারান্টি: প্রতিটি ব্যাচের প্রক্রিয়াকরণের আগে সারিবদ্ধকরণের জন্য সিসিডি ভিজ্যুয়াল ক্রমাঙ্কন ব্যবহার করা হয় এবং পুনরাবৃত্ত অবস্থান নির্ভুলতা ± 3 μm এর মধ্যে নিয়ন্ত্রিত হয়। মাইক্রো হোল আকৃতির অনুপাত 10:1 এর বেশি নয়। মোটা প্লেট হর্ন মুখের গর্তের ধরণ এড়াতে সেগমেন্টেড ড্রিলিং প্রযুক্তি গ্রহণ করে।
গর্ত প্রাচীর চিকিত্সা জন্য বিশেষ প্রয়োজনীয়তা
প্লাজমা শুষ্ক প্রিট্রিটমেন্ট: জেল অপসারণের জন্য সাধারণ fr4 পটাসিয়াম পারম্যাঙ্গনেট ভেজা পদ্ধতি ত্যাগ করে, PTFE গলিত অবশিষ্টাংশ এবং সিরামিক কণার ধ্বংসাবশেষ পুঙ্খানুপুঙ্খভাবে অপসারণ করতে 3-5 মিনিটের জন্য 800-1200W এর RF শক্তির সাথে প্লাজমা প্রযুক্তি ব্যবহার করা হয়। একই সময়ে, ছিদ্র প্রাচীরের পৃষ্ঠের শক্তি 70dyn/cm এর উপরে বৃদ্ধি করা হয়, শক্তিশালী রাসায়নিক নিষ্ক্রিয়তা এবং PTFE সাবস্ট্রেটের দুর্বল আর্দ্রতার সমস্যা সমাধান করে।
গর্ত প্রাচীর রুক্ষতা নিয়ন্ত্রণ: পরামিতি অপ্টিমাইজ করে, গর্ত প্রাচীর রুক্ষতা 1.2 μm এর চেয়ে কম বা সমানে নিয়ন্ত্রিত হয়, এবং পরবর্তী তামার জমা স্তরের আনুগত্য 6N/cm এর চেয়ে বড় বা সমান তা নিশ্চিত করার জন্য মাইক্রো অ্যাঙ্করিং সাইটগুলি তৈরি করা হয়, ত্রুটিগুলি এড়ানো এবং v cooiding এর মতো ত্রুটিগুলি।
ছিদ্র ধাতবকরণ অভিযোজনের অপ্টিমাইজেশন: সক্রিয় অ{0}}পোলার সাবস্ট্রেটের জন্য, প্যালাডিয়াম অনুঘটক এবং রাসায়নিক তামার জমার হারের শোষণের পরামিতিগুলিকে সামঞ্জস্য করুন যাতে ছিদ্র প্রাচীরের উপর অভিন্ন এবং ঘন তামার স্তর নিশ্চিত করা যায়, বুদবুদ বা ত্রুটি ছাড়াই, এবং উচ্চ অবস্থানে প্রতিফলন এবং সংকেতের অস্বাভাবিক ক্ষতি এড়াতে{1}।