


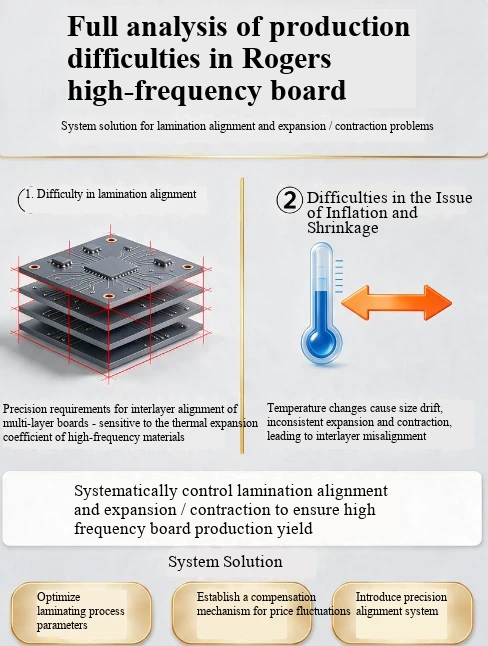
রজার্স উচ্চ-ফ্রিকোয়েন্সি বোর্ডের উৎপাদনে, ল্যামিনেশন অ্যালাইনমেন্ট বিচ্যুতি এবং উপাদান সংকোচন হল মূল বাধা যা ফলনকে সীমিত করে এবং RF কার্যকারিতাকে প্রভাবিত করে, বিশেষ করে Rogers+FR-4 হাইব্রিড স্ট্রাকচারে, যেখানে এই সমস্যা নিয়ন্ত্রণের অসুবিধা দ্রুত বৃদ্ধি পায়।
দুটি মূল সমস্যার মৌলিক কারণ
মুদ্রাস্ফীতি এবং সংকোচন সমস্যার তিনটি মূল কারণ
CTE অমিল: সাধারণ FR-4-এর Z-অক্ষ CTE হল 50-70 পিপিএম/ডিগ্রী, যেখানে PTFE ভিত্তিক রজার্স সামগ্রীর Z-অক্ষ CTE 200-300 পিপিএম/ডিগ্রিতে পৌঁছতে পারে। RO4350B এবং FR-4-এর মধ্যে প্লেনে CTE-এর পার্থক্যও 50 পিপিএম/ডিগ্রিতে পৌঁছতে পারে। কম্প্রেশন এবং রিফ্লো সোল্ডারিংয়ের সময় সংকোচনের প্রশস্ততা ভিন্ন, যা সরাসরি আকারের বিচ্যুতি, ইন্টারলেয়ার স্ট্রেস ঘনত্ব এবং গুরুতর ডিলামিনেশন ওয়ার্পিং ঘটায়।
প্রক্রিয়া বিকৃতি জমা: কম্প্রেশন প্রক্রিয়া চলাকালীন, আধা নিরাময় শীট (PP) রজন প্রবাহিত হয় এবং শক্ত হয়ে যায়, যার ফলে X/Y দিক 0.08% -0.12% কম্প্রেশন হয়; ভিতরের তামার ফয়েল এচিং করার পরে, ঘূর্ণায়মান চাপ মুক্তি হয়। যখন তামার পুরুত্ব 2oz এর চেয়ে বেশি বা সমান হয়, তখন বিকৃতির প্রভাব আরও প্রসারিত হবে এবং বহু-স্তর বোর্ডের বিচ্যুতিটি স্তর দ্বারা স্তর জমা করার পরে সহজেই অতিক্রম করে।
উপাদান অ্যানিসোট্রপি: রজার্স উচ্চ- ফ্রিকোয়েন্সি শীট গ্লাস ফাইবার বুনন এবং রজন প্রবাহের দিক দ্বারা প্রভাবিত হয় এবং X/Y দিক সম্প্রসারণ এবং সংকোচন সহগগুলির মধ্যে প্রাকৃতিক পার্থক্য রয়েছে। বোর্ডের প্রান্ত এবং বোর্ড কোরের মধ্যে সম্প্রসারণ এবং সংকোচনের সর্বাধিক পার্থক্য 0.03% এ পৌঁছাতে পারে এবং প্রথাগত ইউনিফাইড স্কেলিং ক্ষতিপূরণ এই ধরনের অরৈখিক বিকৃতিগুলিকে মোটেই কভার করতে পারে না।
2. স্তরিত প্রান্তিককরণে মূল অসুবিধা
সাধারণ মাল্টি-লেয়ার বোর্ডের ইন্টারলেয়ার অফসেট সহনশীলতা হল ± 75 μm 125 μm, যখন উচ্চ-ফ্রিকোয়েন্সি বোর্ডগুলির জন্য ± 50 μm এর মধ্যে নিয়ন্ত্রণ প্রয়োজন, এবং উচ্চ-শেষ HDI উচ্চ-ফ্রিকোয়েন্সি বোর্ডগুলির এমনকি m ±25 μm প্রয়োজন৷ বিভিন্ন উপাদানের অসিঙ্ক্রোনাস প্রসারণ এবং সংকোচন, সেইসাথে বহু-স্তর কাঠামোতে বিকৃতির সঞ্চয়, সহজেই আন্তঃস্তরের প্যাটার্ন স্থানচ্যুতি এবং গর্তের বিভ্রান্তির দিকে পরিচালিত করতে পারে, শেষ পর্যন্ত সংকেত সংক্রমণ বিকৃতি, প্রতিবন্ধকতা বিচ্ছিন্নতা, অভ্যন্তরীণ ছোট ড্রিলিং বিচ্যুতি এবং অন্যান্য স্ক্র্যাপ সমস্যা সৃষ্টি করে।
লক্ষ্যযুক্ত সমাধান ব্যবস্থা
1. প্রাক উপাদান এবং স্ট্যাকিং অপ্টিমাইজেশান
সিমেট্রিকাল স্ট্যাকিং ডিজাইন: নিশ্চিত করুন যে পুরো বোর্ডটি কেন্দ্রীয় স্তরের চারপাশে প্রতিসাম্যভাবে বিতরণ করা হয়েছে, মূল থেকে অসমমিতিক কাঠামোর কারণে সৃষ্ট বিকৃতি এবং একতরফা বিকৃতি এড়ানো।
একটি ট্রানজিশন বাফার লেয়ার যোগ করুন: CTE পরিবর্তনের ট্রানজিশনকে মসৃণ করতে রজার্স এবং FR-4-এর মধ্যে সিরামিক ভরা PP এবং অন্যান্য ট্রানজিশন উপকরণ ঢোকান, যা ইন্টারলেয়ার স্ট্রেস 60% এর বেশি কমাতে পারে। একই সময়ে, ইন্টারফেস ফিউশন প্রভাব উন্নত করতে উভয় সাবস্ট্রেটের সাথে সামঞ্জস্যপূর্ণ একটি বিশেষ আধা নিরাময় শীট নির্বাচন করুন।
উপাদানের প্রিট্রিটমেন্ট: কম্প্রেশনের আগে, রজার্স সাবস্ট্রেটকে 80 ডিগ্রি /4 ঘন্টায় ভ্যাকুয়াম শুকানো হয়, এবং PTFE সাবস্ট্রেটটি অতিরিক্তভাবে পৃষ্ঠকে সক্রিয় করা হয় যাতে আর্দ্রতা সম্পূর্ণরূপে অপসারণ করা যায়, পিপি শীটগুলির সাথে আনুগত্য উন্নত করা যায় এবং পরবর্তী প্রক্রিয়াকরণের সময় আর্দ্রতা শোষণের বিকৃতি এড়ানো যায়।
2. মূল্য ওঠানামার জন্য সুনির্দিষ্ট ক্ষতিপূরণ প্রযুক্তি
একটি গতিশীল ক্ষতিপূরণ মডেল প্রতিষ্ঠা করা: প্রথাগত একক মান রৈখিক স্কেলিং ত্যাগ করা, বিভিন্ন উপাদান মডেল, প্লেটের বেধ এবং স্তরগুলির জন্য স্বাধীন সম্প্রসারণ এবং সংকোচন ডেটাবেস স্থাপন করা, X/Y দিকনির্দেশে স্বাধীনভাবে ক্ষতিপূরণ সহগ সেট করা এবং সমগ্র প্লেটকে একাধিক গ্রিড অঞ্চলে বিভক্ত করা, প্লেটকে বিভিন্ন কম্পেনসেশন সেন্টার হিসাবে বিভক্ত করা। প্লেটের প্রান্ত এবং প্লেট কেন্দ্রের মধ্যে পার্থক্য।
প্রসেস চেইনের সেগমেন্টেড মডেলিং: অভ্যন্তরীণ স্তর এচিং, প্রেসিং এবং ড্রিলিংয়ের পরে তিনটি মূল প্রক্রিয়ার বিকৃতি প্রক্রিয়ার জন্য, সংশ্লিষ্ট বিকৃতি ভেরিয়েবলগুলি আলাদাভাবে গণনা করা হয়। প্রতিটি পর্যায়ের সম্প্রসারণ এবং সংকোচনের ডেটা প্রাক ক্ষতিপূরণ ব্যবস্থায় অন্তর্ভুক্ত করা হয়েছে যাতে স্তর দ্বারা বিকৃতি স্তর জমা হওয়া এড়াতে হয়।
প্রথম বোর্ড ডেটা পুনরাবৃত্ত ক্রমাঙ্কন: অভ্যন্তরীণ প্রক্রিয়া প্রান্তে সম্প্রসারণ এবং সংকোচন পরীক্ষার লক্ষ্যবস্তু এবং ইন্টারলেয়ার সারিবদ্ধকরণ রিংগুলি সেট আপ করুন, প্রথম বোর্ডটি চাপার পরে লক্ষ্য অফসেট ডেটা পরিমাপ করুন এবং ক্রমাগত পুনরাবৃত্তি এবং ক্ষতিপূরণ সঠিকতা অপ্টিমাইজ করার জন্য পরবর্তী ব্যাচ উত্পাদনের জন্য প্রাক-রিলিজ ক্ষতিপূরণ মান হিসাবে এটি ব্যবহার করুন৷
3. উচ্চ নির্ভুলতা স্তরায়ণ প্রান্তিককরণ প্রক্রিয়া
পজিশনিং সিস্টেম আপগ্রেড করুন: 20 টিরও বেশি স্তর সহ উচ্চ-ফ্রিকোয়েন্সি বোর্ডের জন্য, একটি চার স্লট পজিশনিং (পিন ল্যাম)+হট মেল্ট/রিভেট কম্পোজিট পজিশনিং পদ্ধতি ব্যবহার করা হয় প্রথাগত দুই পিন অবস্থানের পরিবর্তে, ± 25 μm এর মধ্যে মৌলিক প্রান্তিককরণের সঠিকতা নিয়ন্ত্রণ করে।
ধাপে ধাপে উত্তাপ এবং চাপের বন্ধন প্রক্রিয়া: একটি সেগমেন্টেড হিটিং এবং চাপ বৃদ্ধির বক্ররেখা গ্রহণ করে, নিম্ন-তাপমাত্রা বিভাগটি রজনকে সম্পূর্ণভাবে প্রবাহিত হতে দেয় এবং শূন্যস্থান পূরণ করতে দেয় এবং উচ্চ-তাপমাত্রা বিভাগ ক্রস-লিঙ্কিং এবং নিরাময় সম্পন্ন করে, দ্রুত গরম এবং বিজ্ঞাপন প্রবাহ নিয়ন্ত্রণের ক্ষতির কারণে স্থানীয় বিকৃতি এড়ায়; কম্প্রেশন সম্পন্ন হওয়ার পর, চাপে ধীরে ধীরে এটি ঘরের তাপমাত্রায় ঠান্ডা করুন এবং তারপরে স্তরগুলির মধ্যে অবশিষ্ট চাপ সম্পূর্ণরূপে মুক্তি দিতে 2 ঘন্টার বেশি সময় ধরে ঠান্ডা করুন।
LDI লেজার ডাইরেক্ট ইমেজিং: LDI ইকুইপমেন্ট দিয়ে প্রথাগত ফিল্ম এক্সপোজার প্রতিস্থাপন করা ফিল্মের সম্প্রসারণ এবং সংকোচনের ত্রুটিগুলি সম্পূর্ণরূপে দূর করে, যার এক্সপোজার নির্ভুলতা ± 0.005mm। একই সময়ে, সরঞ্জামগুলি বোর্ডের প্রান্তে অবস্থান নির্ধারণের গর্তের উপর ভিত্তি করে বাস্তব-সময়ে প্রসারণ এবং সংকোচনের মানগুলি গণনা করতে পারে এবং গ্রাফিক্সে স্বয়ংক্রিয়ভাবে অভিযোজিত প্রসারিত ক্ষতিপূরণ সম্পাদন করতে পারে৷
4. সম্পূর্ণ প্রক্রিয়া সনাক্তকরণ এবং বন্ধ-লুপ নিয়ন্ত্রণ
কম্প্রেশনের পরে, ড্রিল হোল এবং সোল্ডার প্যাডের মধ্যে কাকতালীয়তা 100% X-রে সরঞ্জাম দ্বারা পরীক্ষা করা হয় যাতে ইন্টারলেয়ার সারিবদ্ধকরণ বিচ্যুতি ± 50 μm এর মধ্যে নিয়ন্ত্রিত হয়।
মাধ্যমটির পুরুত্বের বিচ্যুতি নিয়ন্ত্রণযোগ্য সীমার মধ্যে আছে কিনা তা যাচাই করতে এবং ল্যামিনেশন মিসলাইনমেন্টের কারণে প্রতিবন্ধকতা বিচ্যুতি এড়াতে কী সিগন্যাল স্তরে প্রতিবন্ধকতা সম্পূর্ণ পরিদর্শন করুন।
ইন্টারলেয়ার বন্ডিং ফোর্স 1.2kN/m এর চেয়ে বেশি বা সমান তা নিশ্চিত করতে সমাপ্ত পণ্যের 100% পিল শক্তি পরীক্ষা পরিচালনা করুন এবং একটি নির্ভরযোগ্যতার দৃষ্টিকোণ থেকে স্তরিতকরণ প্রক্রিয়ার স্থায়িত্ব যাচাই করুন।